
叶轮被誉为泵与压缩机的”心脏”,其型线精度、平衡性能与表面质量直接决定整机的效率、振动与寿命。巨鹏机械在叶轮精密制造上建立了从毛坯到成品的全流程质控体系,覆盖铸造/锻造毛坯、五轴加工、动平衡校正、三坐标检测到最终清洗包装的每一个环节。
一、叶轮的主要结构类型
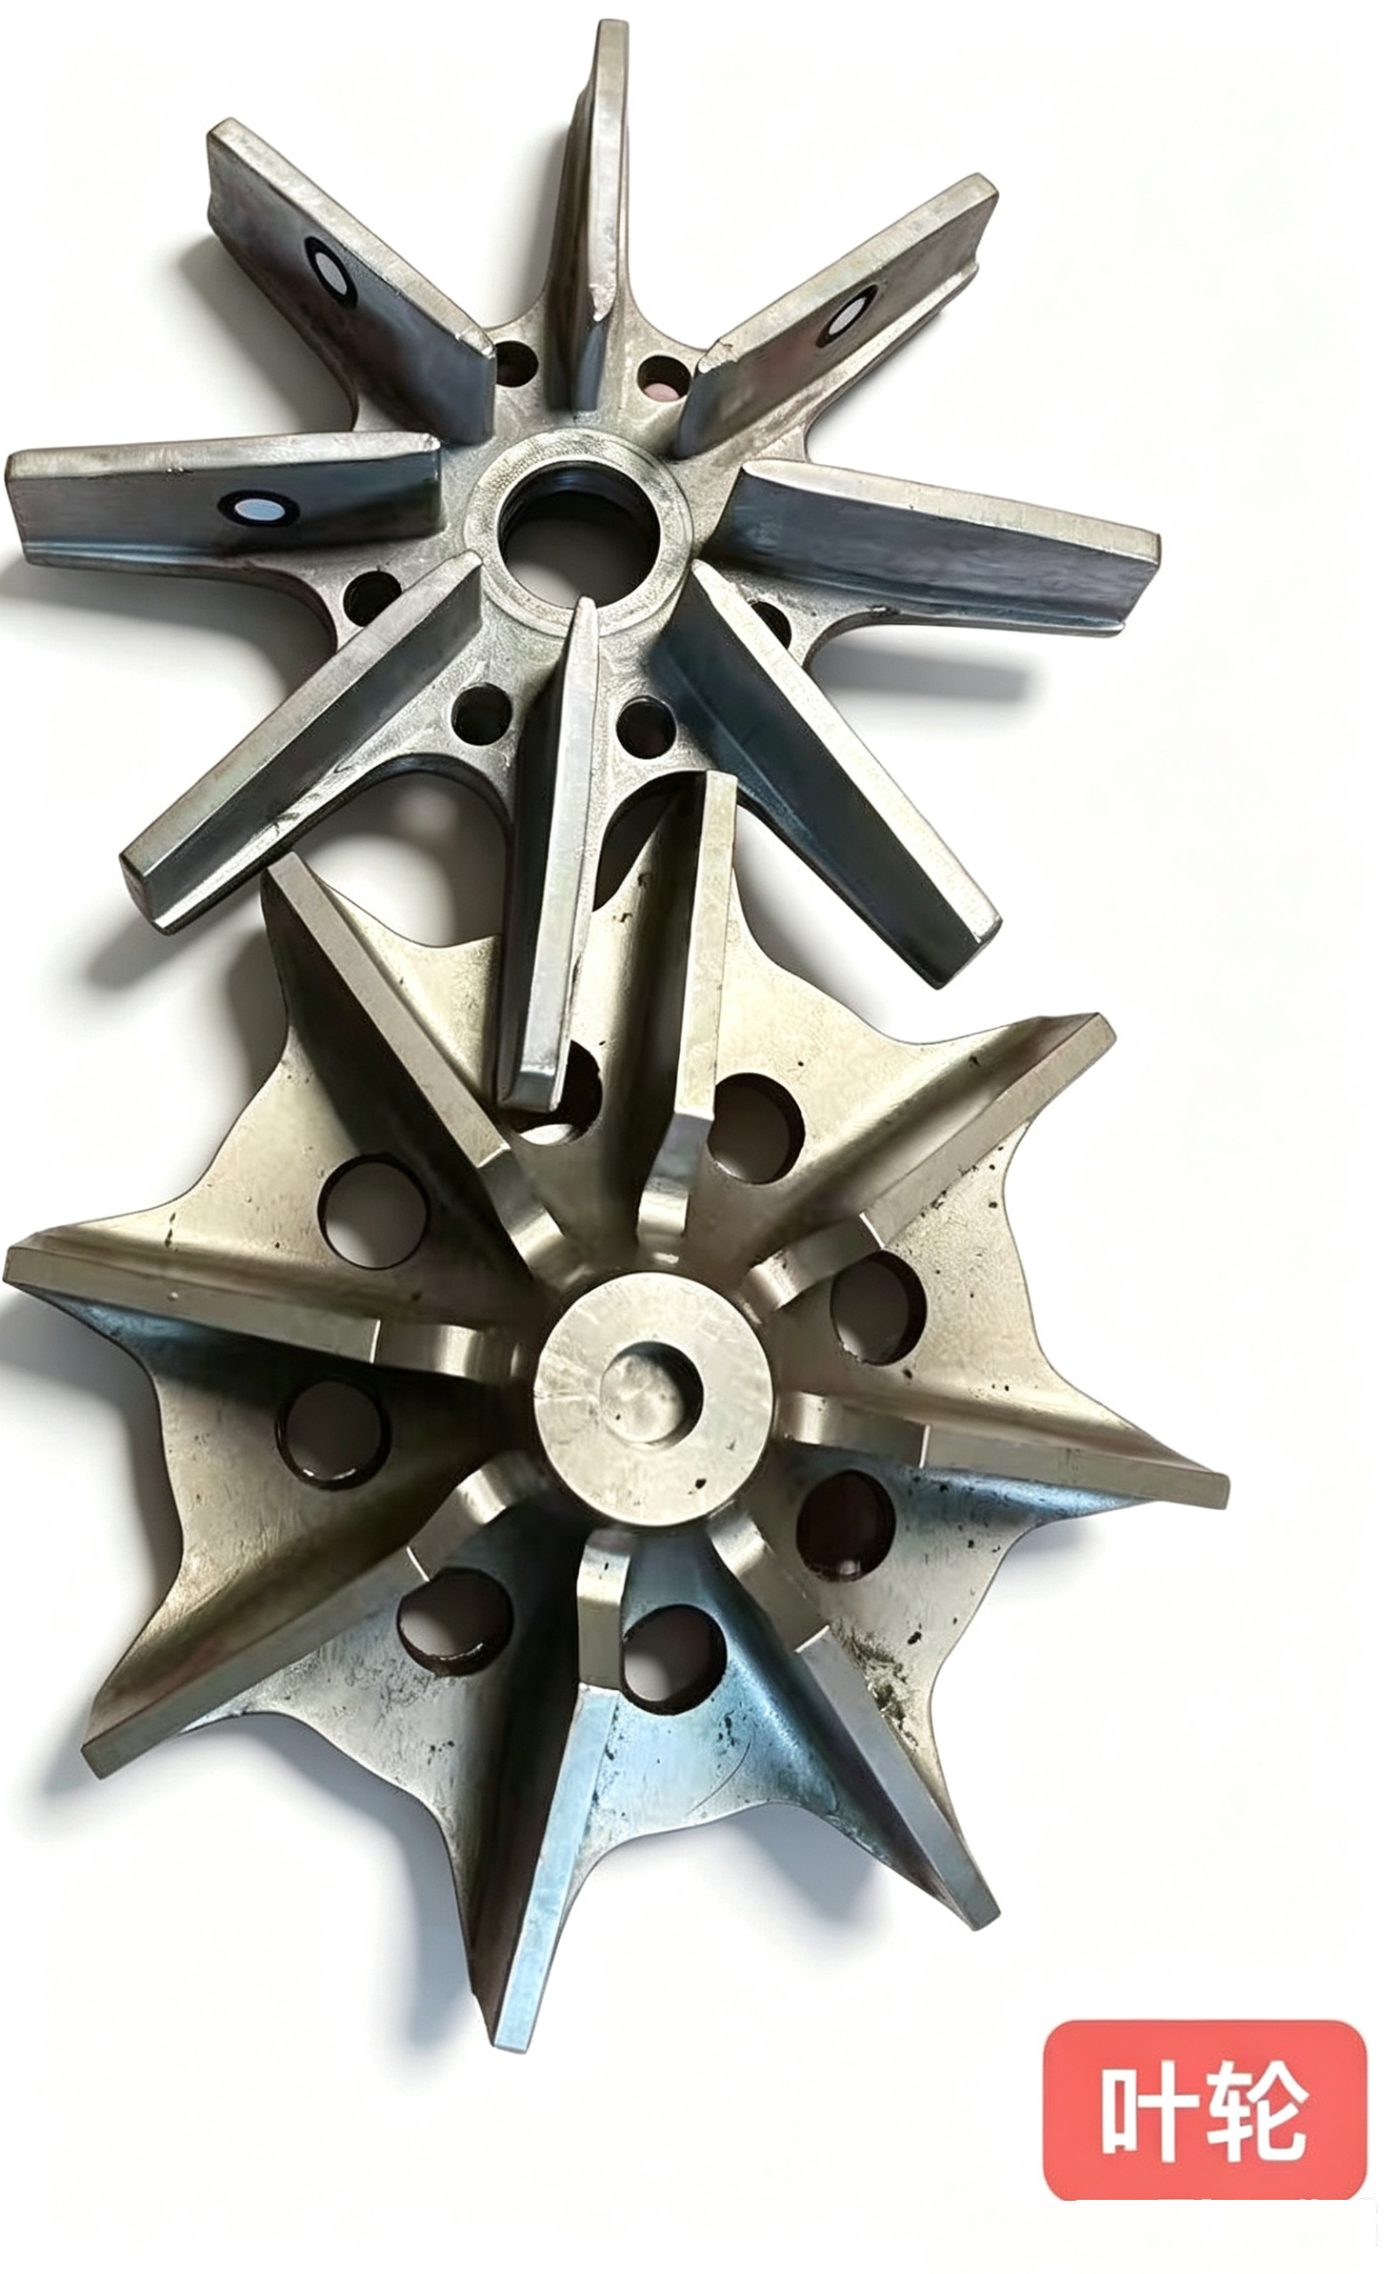
按结构可分为闭式、半开式与开式叶轮。闭式叶轮带前后盖板,容积效率高,适用于清洁介质,是化工流程泵与多级泵的主流选择;半开式与开式叶轮流道更开阔,耐含固颗粒、易结晶和高粘度介质,但需要严格控制叶片与泵体之间的端面间隙。不同结构对加工工艺与动平衡的要求差异显著,制造方案必须紧扣实际工况,而不是照搬通用图纸。
二、精密制造工艺流程
典型流程为:毛坯(铸造/锻造)→ 粗加工 → 五轴数控精加工 → 动平衡校正 → 三坐标检测 → 清洗、钝化与包装。关键的叶片型线、前后盖板配合面以及轴孔,普遍采用五轴联动加工中心一次装夹成型,避免重复装夹带来的基准偏移,最大限度保证同一批次零件的几何一致性。
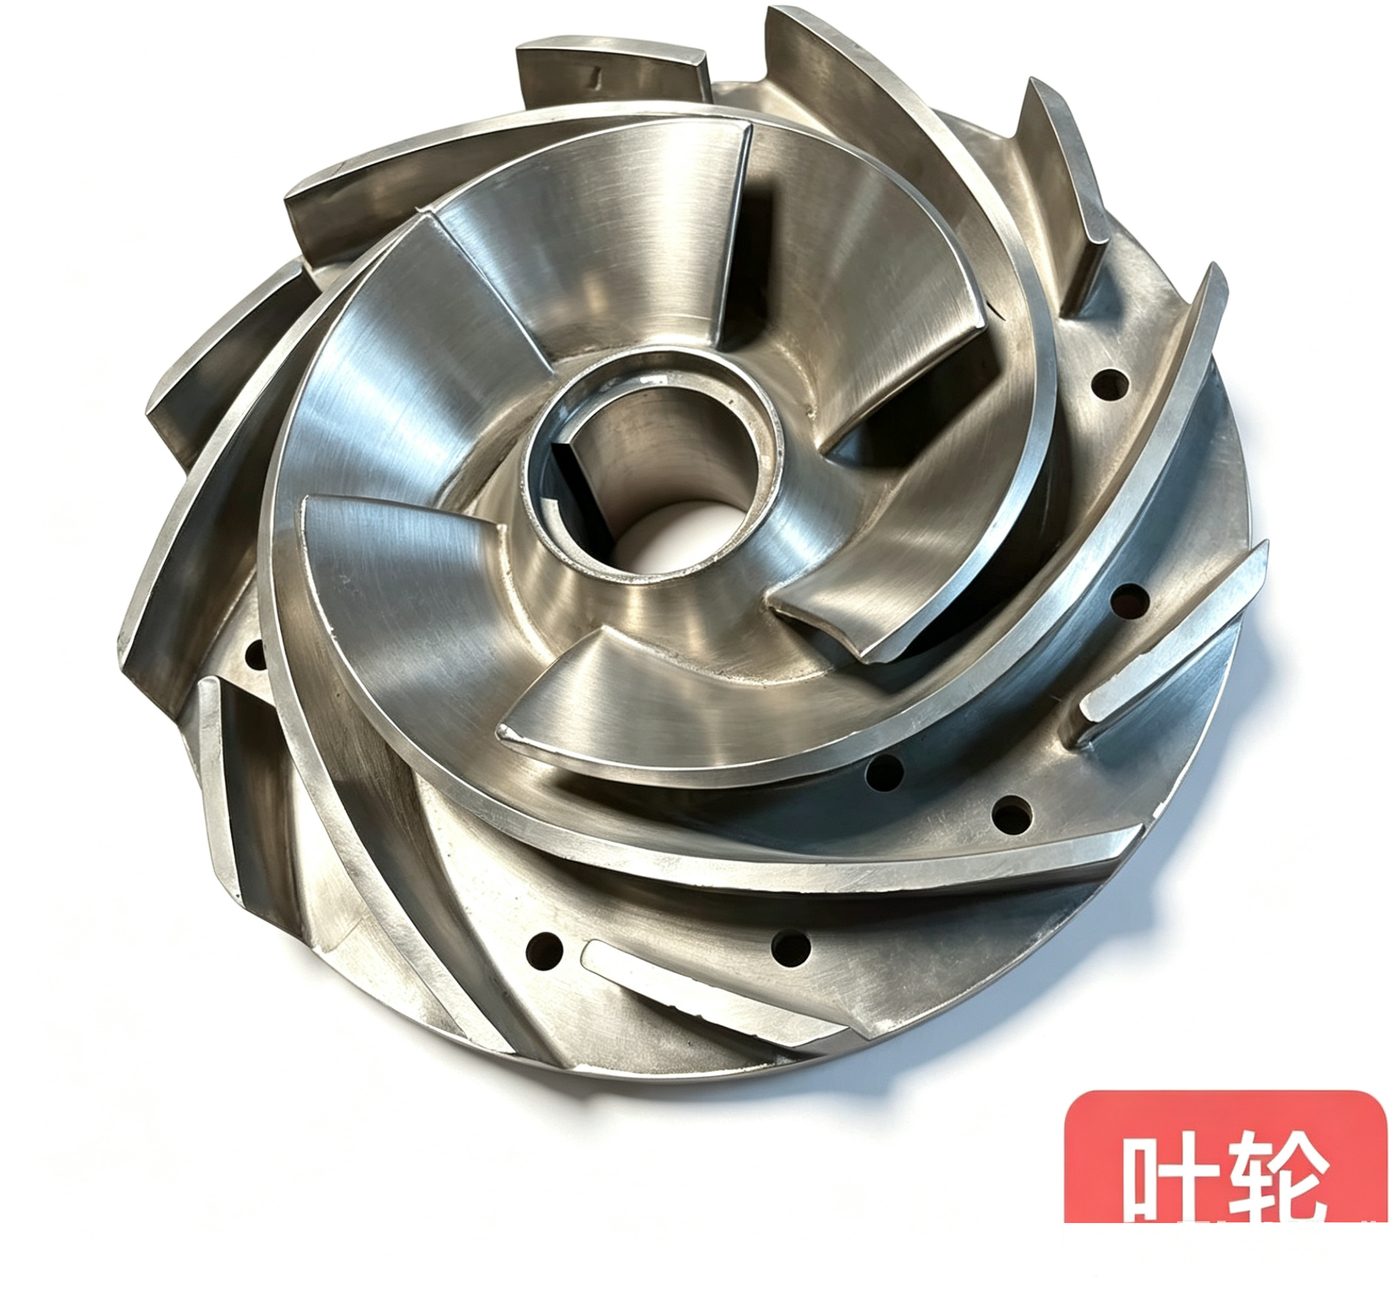
加工双相不锈钢、哈氏合金等耐蚀材料时,还需控制切削参数:切削区过热会改变表层组织,削弱耐蚀性。我们对每批零件记录切削参数并随检测报告一并交付,便于客户做全生命周期追溯。
三、关键质量控制点
- 型线精度:叶片出口角、包角与流道型面须符合水力设计,偏差会直接改变泵的工况点。
- 表面粗糙度:流道越光洁,水力损失越小,也越不容易结垢与沉积。
- 动平衡等级:高速叶轮须达到 ISO 21940 的 G2.5 甚至更高等级,残余不平衡量以 g·mm 计并逐件记录。
- 尺寸一致性:轴孔尺寸、径向跳动与端面跳动由三坐标测量仪全检或抽检,形成与批次号绑定的检测报告。
四、巨鹏机械的制造能力
公司 2 万㎡ 车间配备德国 DMG 五轴加工中心、申克动平衡机、海克斯康三坐标测量仪等装备,并通过 ERP/PLM/CAM 数字化系统把设计图纸、加工程序与检测结果串联起来,对关键工序实施智能化监控。已通过 ISO 9001 / 14001 / 45001 与 GJB 体系认证,可承接叶轮、诱导轮、轴瓦、密封环等泵类精密零件的批量制造、来图定制与磨损件测绘复刻。
海外客户可通过本站询盘表单提交图纸或样件信息,我们的工程师会提供工艺评估、材质建议与报价。